欢迎拨打誉丰机械服务热线
13526466558

2026-10-10
2026-10-09
2026-10-08
2026-09-30
2026-09-29
2026-09-28
2026-09-24
2026-09-23
2026-09-22
2026-09-21
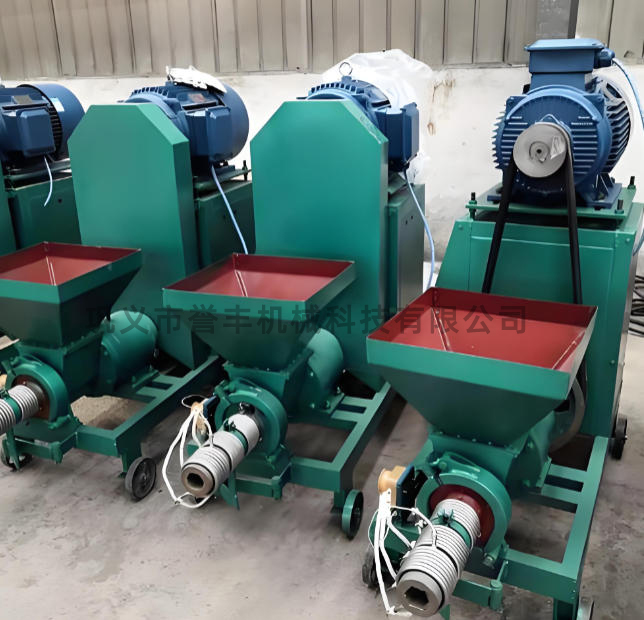
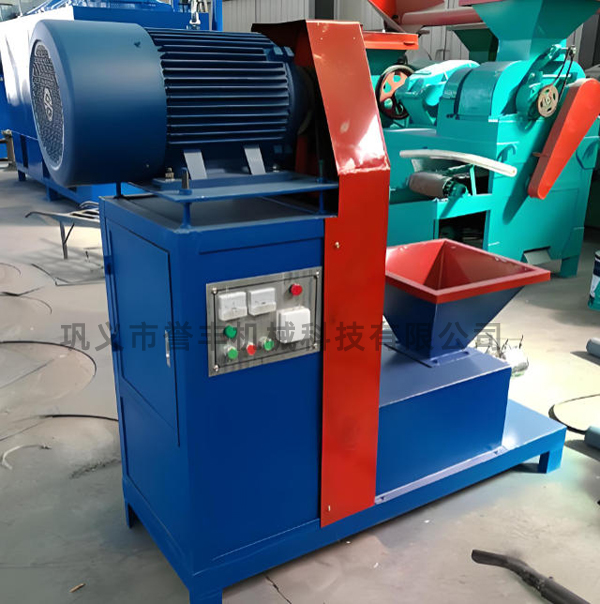
制棒机常见故障问题与解决方案大全
制棒机在秸秆、锯末生物质制棒生产中,受原料、温度、配件磨损、调试参数等因素影响,容易出现放炮、不出棒、裂纹、闷车等各类故障。以下针对生产中八大高频问题,详细说明故障原因及标准化解决方法,方便快速排查、即时修复,保障薪棒成型稳定、品质达标。
一、制棒机“放炮”
故障现象:设备运行过程中出现放炮异响、震动异常,生产工况不稳定。
故障原因:加热温度控制不当;原料水分过大;推进器磨损严重;设备轴尖偏移不正;机身排气孔堵塞;推进器头道螺旋尺寸偏大或偏小;套筒磨损严重。
解决方法:按照上述故障原因逐项对照排查,逐一核实温度参数、原料湿度、排气通畅度、螺旋及套筒、轴尖配件损耗情况,定位具体故障点后针对性调整、修复或更换配件。
二、制棒机不出棒
故障现象:设备正常运转,但无薪棒挤出,无法正常成型生产。
故障原因:设备加热温度过高或过低,温度参数失衡;成型套磨损严重;推进器工作角度不符标准;原料水分过大,不符合成型要求。
合格成型标准:设备正常工作时,薪棒需从套筒均匀挤出,整体呈黑褐色,硬度均匀、表面光滑无裂纹,中心孔内壁光滑,设备排气顺畅。
解决方法:校准设备加热温度至标准区间;检查更换磨损严重的成型套;微调推进器工作角度;重新烘干原料,将水分控制在设备适配范围内。
三、薪棒断面亮面、硬度不足
故障现象:薪棒断面带有亮光,整体密度达标,但质地偏软、硬度不达标,后续炭化易出现破损。
故障原因:推进器头道螺旋初始位置坡度太陡,物料挤压成型不平稳。
解决方法:对头道螺旋初始陡坡位置进行打磨处理,使其过渡平滑,保证物料挤压均匀,提升薪棒整体硬度。
四、薪棒表面出现裂纹
故障现象:成型薪棒表面存在横向或纵向裂纹,成品合格率低。
故障原因:原料水分过大,易产生横向裂纹;原料水分过小,易产生纵向裂纹;加热温度过高,原料过度软化,导致设备供料不足,间接引发裂纹缺陷。
解决方法:严格把控原料含水率,根据裂纹类型微调干湿状态;校准加热温度,避免高温过度软化物料;针对供料不足问题,可适当加大螺旋直径,或打磨螺旋壁、螺旋档距,提升供料稳定性。
五、薪棒中心密度小、夹杂松散锯末
故障现象:薪棒外部成型正常,但中心质地疏松、密度偏低,内部存在零散未压实原料,易断裂、碎棒。
故障原因:推进器轴尖根部直径磨损严重,挤压压力不足;设备轴尖偏移、不正,物料受力不均匀。
解决方法:对磨损的推进器轴尖根部进行补焊加粗,恢复标准尺寸;针对偏移的轴尖,在高温状态下进行校正,保证物料挤压受力均匀。
六、设备反气
故障现象:生产过程中,下料口向外喷气、返气,设备运行工况紊乱。
故障原因:核心原因为设备供料不足;次要因素为原料水分过大、设备加热温度不足,物料无法正常压缩排气。
解决方法:调整设备供料速度,保证匀速充足供料;重新烘干原料,降低含水率;提升设备加热温度至标准成型区间,确保物料正常软化、排气成型。
七、薪棒体弯曲变形
故障现象:成型薪棒不直、整体弯曲,外观及规格不达标,影响码放和炭化效果。
故障原因:原料水分过大是核心诱因。
解决方法:对原料进行二次烘干,将含水率调整至设备适配标准,再上机生产成型。
八、设备“闷车”
故障现象:设备卡顿、卡死、停机,无法正常运转出料。
故障原因:原料中混入大块、坚硬杂质;设备工作电压过低;加热温度偏低;原料未烘干、湿度超标。
解决方法:杂质卡顿需立即停机拆机,清理内部硬质杂物;电压、温度、原料湿度不达标时,持续加温软化物料,或对原料重新烘干,待参数达标后重新启动设备生产。